1405 / 08 / 30
چرا ورق بعد از برش لیزر تاب برمیدارد؟ علت و راهکارها
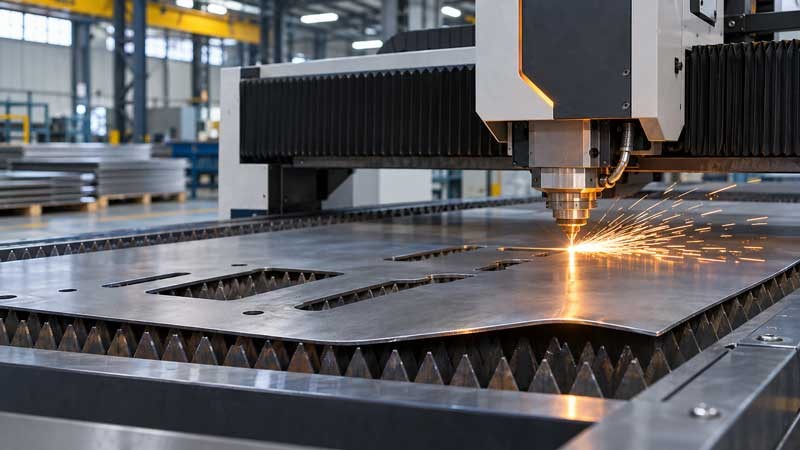
تاب برداشتن ورق بعد از برش لیزر معمولاً به گرمایش موضعی، آزادشدن تنشهای پسماند یا وضعیت اولیه ورق مربوط میشود. این تغییر شکل ممکن است هنگام برش، پس از جداشدن قطعه از ورق مادر یا در زمان سردشدن آن آشکار شود. در نتیجه، حتی قطعهای که با دقت ابعادی مناسب برش خورده است، ممکن است سطح صافی نداشته باشد.
برای جلوگیری از تابیدگی، باید علاوه بر جنس و ضخامت ورق، شکل قطعه، پارامترهای دستگاه و ترتیب اجرای برش بررسی شوند. در این راهنما، علتهای اصلی اعوجاج ورق، روش تشخیص منشأ مشکل و راهکارهای پیشگیری و اصلاح آن را توضیح میدهیم.
تاببرداشتن ورق بعد از برش لیزر چه نشانههایی دارد؟
تابیدگی زمانی رخ میدهد که ورق یا قطعه برشخورده، تختی اولیه خود را از دست بدهد. این تغییر شکل معمولاً به یکی از صورتهای زیر دیده میشود:
-
موجدارشدن سطح: ایجاد برجستگی و فرورفتگی، بهویژه در ورقهای نازک یا نواحی دارای برشهای متعدد.
-
خمیدگی: انحنای طولی یا عرضی که ممکن است در قطعات بلند و باریک آشکارتر باشد.
-
پیچش: تغییر موقعیت گوشهها بهگونهای که قطعه بهدرستی روی سطح صاف قرار نگیرد.
تابیدگی با خطای ابعادی تفاوت دارد. ممکن است طول و عرض قطعه مطابق نقشه باشد، اما انحراف سطح آن از تلرانس تختی مجاز فراتر برود. بنابراین، کنترل ابعاد بهتنهایی برای ارزیابی کیفیت قطعه کافی نیست.
سه منشأ اصلی تاببرداشتن ورق بعد از برش لیزر
۱. گرمایش موضعی و انقباض غیریکنواخت فلز
پرتو لیزر انرژی زیادی را در ناحیهای کوچک متمرکز میکند و با گرمکردن و عمدتاً ذوب موضعی فلز، امکان ایجاد مسیر برش را فراهم میسازد. در بسیاری از فرایندهای برش لیزری، جریان گاز کمکی نیز ماده مذاب را از شیار برش خارج میکند.
در این شرایط، دمای لبههای برش از بخشهای دورتر ورق بیشتر میشود. اختلاف دما باعث انبساط و سپس انقباض غیریکنواخت فلز خواهد شد. اگر تنشهای حرارتی موجب تغییر شکل پلاستیک شوند، ممکن است بخشی از تغییر شکل پس از سردشدن باقی بماند.
ناحیه مجاور مسیر برش که تحت تأثیر گرما قرار میگیرد، ناحیه متأثر از حرارت (HAZ) نام دارد. در این ناحیه، بسته به جنس فلز و شرایط فرایند، تغییرات ریزساختاری نیز ممکن است رخ دهد؛ بااینحال، وجود HAZ بهتنهایی به معنای تابیدگی قطعه نیست.
۲. آزادشدن تنشهای پسماند ورق
تنش پسماند، تنشی است که بدون اعمال بار خارجی در ماده باقی میماند. عملیات نورد، خنککاری و صافکاری میتوانند باعث ایجاد یا تغییر توزیع این تنشها در ورق فولادی شوند.
هنگامی که لیزر بخشی از ورق را برش میدهد، تعادل تنشهای داخلی تغییر میکند. به همین دلیل، ممکن است قطعهای که پیش از برش صاف به نظر میرسید، پس از جداسازی خم شود یا پیچش پیدا کند.
شرکت فولادسازی SSAB در راهنمای فنی کنترل اعوجاج، گرمایش موضعی و آزادشدن تنشهای داخلی را از عوامل مهم تغییر شکل در فرایندهای برش حرارتی معرفی میکند.
۳. وضعیت نامناسب ورق پیش از برش
گاهی مشکل از خود ماده اولیه آغاز میشود. ورقی که از قبل دارای موج، خمیدگی یا آسیب ناشی از حملونقل و نگهداری نامناسب است، ممکن است پس از برش نیز تختی لازم را نداشته باشد.
همچنین صافبودن ظاهری ورق الزاماً نشاندهنده پایینبودن تنش پسماند آن نیست. به همین دلیل، بررسی شرایط اولیه ماده و ثبت وضعیت آن پیش از شروع عملیات، برای تشخیص منشأ اعوجاج اهمیت دارد.
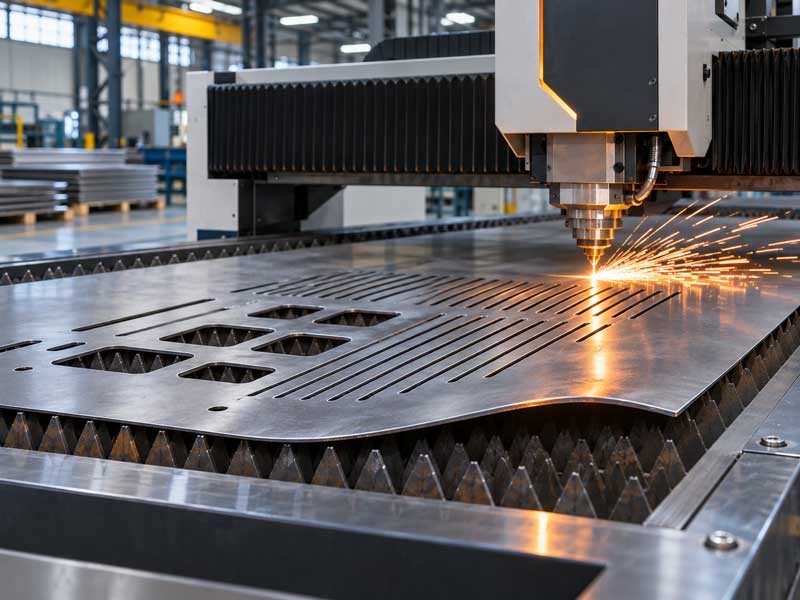
چه عواملی احتمال تابیدگی ورق را افزایش میدهند؟
ضخامت و جنس ورق
ورقهای نازک به دلیل سختی خمشی کمتر، معمولاً در برابر برخی تغییر شکلهای ناشی از حرارت یا آزادشدن تنش حساستر هستند. با افزایش ضخامت، مقاومت خمشی قطعه بیشتر میشود؛ البته این موضوع به معنای مصونیت ورق ضخیم از تابیدگی نیست.
گرید فولاد، خواص مکانیکی، وضعیت تنشهای داخلی و شرایط تولید نیز بر رفتار قطعه هنگام برش تأثیر دارند.
هندسه قطعه و فاصله خطوط برش
قطعات بلند و باریک، بخشهای کمعرض میان شیارها و طرحهای دارای سوراخهای متعدد ممکن است بیشتر در معرض تغییر شکل باشند. حذف ماده در این نواحی، سختی قطعه و توزیع تنش را تغییر میدهد.
در چنین طرحهایی، علاوه بر ابعاد نهایی، موقعیت خطوط برش و نحوه اتصال موقت قطعه به ورق مادر اهمیت پیدا میکند.
پارامترهای دستگاه و مسیر برش
توان لیزر، سرعت حرکت هد، محل فوکوس و نوع گاز کمکی بر شرایط حرارتی و کیفیت لبه اثر میگذارند.
اجرای پیدرپی برشها در یک ناحیه محدود میتواند به تجمع حرارت منجر شود. بنابراین، حتی با تنظیمات مناسب دستگاه، انتخاب نامناسب مسیر حرکت لیزر یا چیدمان قطعات ممکن است احتمال اعوجاج را افزایش دهد.
چگونه علت تاببرداشتن ورق را تشخیص دهیم؟
برای عیبیابی، ابتدا باید مشخص شود تغییر شکل پیش از عملیات وجود داشته، هنگام برش ایجاد شده یا پس از جداشدن قطعه آشکار شده است.
جدول زیر نشانههای رایج و اقدامات اولیه را نشان میدهد.
|
نشانه مشاهدهشده |
علت احتمالی |
اقدام پیشنهادی |
|
ورق پیش از برش موج دارد |
تختنبودن ماده اولیه |
کنترل صافی و شرایط تکیهگاه |
|
قطعه پس از جداسازی خم میشود |
آزادشدن تنش پسماند |
بررسی مشخصات ورق و الگوی برش |
|
تابیدگی در برشهای نزدیک بیشتر است |
تجمع حرارت موضعی |
اصلاح ترتیب اجرای برش |
|
قطعات بلند و باریک تغییر شکل بیشتری دارند |
حساسیت هندسی قطعه |
بازبینی طرح و نحوه مهار |
|
فقط برخی نواحی ورق تاب برمیدارند |
تفاوت شرایط حرارتی یا تنش داخلی |
مقایسه موقعیت و مسیر قطعات |
این نشانهها برای تشخیص اولیه مفیدند، اما هیچکدام بهتنهایی علت قطعی مشکل را مشخص نمیکنند.
مراحل عیبیابی پیش از تغییر تنظیمات دستگاه
برای بررسی دقیقتر، میتوان از یک روش مرحلهای استفاده کرد:
-
کنترل ورق خام: صافی، ضخامت، گرید و نحوه قرارگیری ورق روی میز دستگاه بررسی شود.
-
ثبت زمان تغییر شکل: مشخص شود تابیدگی حین برش، هنگام جداسازی یا پس از سردشدن مشاهده شده است.
-
اجرای برش آزمایشی: قطعات مشابه با شرایط یکسان و تغییر کنترلشده یک عامل، مانند ترتیب برش، آزمایش شوند.
-
مقایسه نتایج: میزان انحراف از تختی پس از رسیدن قطعات به دمای مناسب اندازهگیری و ثبت شود.
اگر قطعات مشابه در موقعیتهای مختلف ورق، رفتار متفاوتی داشته باشند، بررسی توزیع تنشهای اولیه و شرایط انتقال حرارت میتواند به شناسایی مشکل کمک کند.
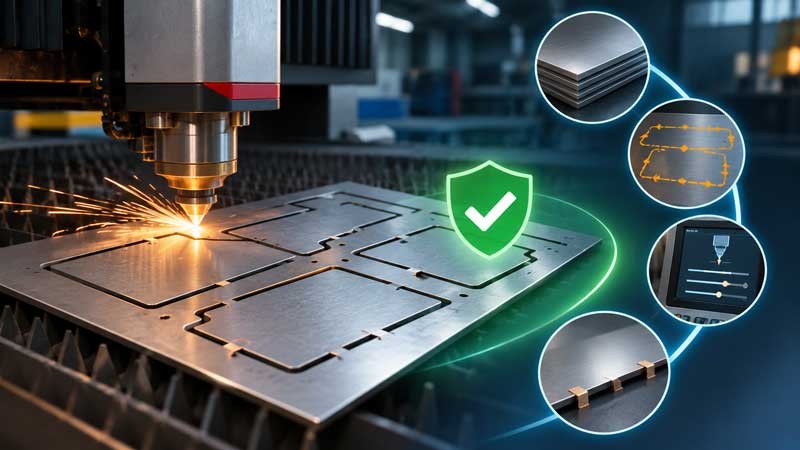
چگونه از تاب برداشتن ورق هنگام برش لیزری جلوگیری کنیم؟
انتخاب و کنترل ورق پیش از شروع عملیات
پیش از برش، صافی سطح، ضخامت، گرید فولاد و وضعیت تکیهگاه بررسی شود. برای قطعاتی با تلرانس تختی محدود، توجه به شرایط تولید و صافکاری ورق اهمیت بیشتری دارد.
در سفارشهای حساس، استفاده از مواد اولیه با مشخصات کنترلشده یا انجام برش آزمایشی میتواند از دوبارهکاری و ضایعات جلوگیری کند.
تنظیم صحیح توان، سرعت و گاز کمکی
تنظیمات برش باید متناسب با جنس و ضخامت ورق و دستورالعمل سازنده دستگاه انتخاب شوند.
کاهش توان لیزر همیشه راهکار مناسبی برای جلوگیری از تابیدگی نیست. اگر توان و سرعت هماهنگ نباشند، ممکن است برش ناقص شود یا کیفیت لبه کاهش یابد.
بهتر است تغییر پارامترها بهصورت کنترلشده انجام شود تا اثر هر عامل بر کیفیت برش و میزان تغییر شکل مشخص باشد.
بهینهسازی ترتیب برش و چیدمان قطعات
چیدمان قطعات یا Nesting علاوه بر کاهش پرت ورق، بر توزیع حرارت نیز تأثیر دارد. اجرای تمام برشها در یک محدوده کوچک میتواند دمای همان ناحیه را افزایش دهد.
در صورت سازگاری با طرح و دستگاه، میتوان توالی عملیات را میان نواحی مختلف ورق توزیع کرد یا برای خنکشدن بخشهای مجاور فرصت کافی در نظر گرفت.
در قطعات دارای سوراخ و کانتور داخلی، معمولاً بهتر است برش بخشهای داخلی پیش از جداکردن محیط خارجی بررسی شود. این ترتیب به حفظ موقعیت قطعه کمک میکند و احتمال جابهجایی آن را کاهش میدهد. البته مسیر نهایی باید متناسب با هندسه قطعه و محدودیتهای ماشین تعیین شود.
برای مثال، در طرحی که چند قطعه باریک در کنار یکدیگر قرار دارند، میتوان بهجای برش متوالی تمام قطعات مجاور، ترتیب اجرا را میان نواحی مختلف ورق توزیع کرد تا تمرکز حرارت کاهش یابد؛ مشروط بر اینکه محدودیتهای دستگاه و پایداری قطعات رعایت شود.
استفاده از تکیهگاه و اتصال موقت مناسب
قرارگیری پایدار ورق روی میز برش اهمیت زیادی دارد. تکیهگاه نامناسب ممکن است باعث جابهجایی یا بلندشدن قطعات کوچک شود و حتی خطر برخورد با هد دستگاه را افزایش دهد.
در برخی طرحها، استفاده از اتصالهای موقت کوچک یا Micro-joints میتواند قطعه را تا پایان عملیات به ورق مادر متصل نگه دارد.
این اتصالها برای محدودکردن حرکت ناخواسته کاربرد دارند؛ اما تنشهای پسماند را از بین نمیبرند و استفاده از آنها باید با توجه به شکل قطعه و الزامات ایمنی انجام شود.
اگر ورق بعد از برش لیزر تاب برداشت، چه کنیم؟
پس از سردشدن قطعه تا دمای مناسب اندازهگیری، میزان انحراف از تختی با استفاده از سطح مرجع و ابزار اندازهگیری متناسب با دقت موردنیاز بررسی شود. معیار پذیرش نیز باید بر اساس تلرانس تعیینشده در نقشه یا مشخصات فنی قطعه باشد.
اگر تغییر شکل از محدوده مجاز بیشتر باشد، میتوان امکان صافکاری مکانیکی یا استفاده از تجهیزات تخصصی مانند دستگاه صافکاری غلتکی را ارزیابی کرد.
بااینحال، همه قطعات برای اصلاح مناسب نیستند. جنس فلز، ضخامت، هندسه، میزان اعوجاج و خطر آسیبدیدگی باید پیش از انتخاب روش صافکاری بررسی شوند.
حرارتدهی دستی یا ضربهزدن بدون روش کنترلشده نیز ممکن است باعث ایجاد تنشهای جدید، آسیب سطحی یا افزایش تغییر شکل شود. در قطعات دقیق، بهتر است روش اصلاح با نظر متخصص انتخاب گردد.
هنگام خرید ورق مناسب برش لیزری به چه نکاتی توجه کنیم؟
انتخاب ماده اولیه باید بر اساس کاربرد قطعه، ضخامت، گرید فولاد، کیفیت سطح و الزامات تختی انجام شود.
ورق سیاه محصول نورد گرم است و در بسیاری از کاربردهای صنعتی و ساخت قطعات فولادی استفاده میشود. در مقابل، ورق روغنی که معمولاً از نورد سرد و عملیات تکمیلی حاصل میشود، از نظر ویژگیهای سطح و دقت ابعادی میتواند با ورق گرم تفاوت داشته باشد.
بااینحال، هیچیک از این محصولات بهصورت مطلق در برابر تابیدگی پس از برش لیزری مقاوم نیستند و انتخاب نهایی به الزامات پروژه بستگی دارد.
هنگام استعلام، بهتر است اطلاعاتی مانند گرید، ضخامت، ابعاد ورق، هندسه قطعه و تلرانس تختی موردنیاز مشخص باشد. در صورت نیاز میتوانید گزینههای موجود را در صفحات قیمت ورق روغنی و ورق سیاه فولاد فیدار بررسی کنید.
پرسشهای متداول درباره تابیدگی ورق بعد از برش لیزر
چرا ورق نازک بعد از برش لیزر بیشتر موج برمیدارد؟
ورق نازک معمولاً سختی خمشی کمتری دارد و ممکن است نسبت به گرمایش نامتقارن یا آزادشدن تنشهای داخلی حساستر باشد. بااینحال، جنس فولاد، هندسه قطعه و شرایط برش نیز در میزان تغییر شکل نقش دارند.
یا برش لیزری نسبت به برش پلاسما تابیدگی کمتری ایجاد میکند؟
در بسیاری از شرایط، برش لیزری به دلیل تمرکز بالاتر انرژی و ورود حرارت کمتر نسبت به برش پلاسما، میتواند اعوجاج حرارتی کمتری ایجاد کند. بااینحال، ضخامت، جنس ورق، پارامترهای دستگاه و تنشهای اولیه بر نتیجه نهایی تأثیر دارند.
آیا تابیدگی ورق پس از برش لیزر قابل رفع است؟
در برخی موارد میتوان با روشهایی مانند صافکاری مکانیکی یا غلتکی، تختی قطعه را بهبود داد. موفقیت این روشها به جنس، ضخامت، شکل قطعه و میزان تغییر شکل بستگی دارد.
آیا ورق روغنی برای برش لیزری کمتر از ورق سیاه تاب برمیدارد؟
نمیتوان چنین حکمی را بهصورت کلی صادر کرد. شرایط نورد و صافکاری، تنشهای پسماند، ضخامت و هندسه قطعه بر نتیجه تأثیر دارند. برای قطعات حساس، بررسی مشخصات ماده و اجرای برش آزمایشی مناسبتر از انتخاب صرفاً بر اساس نام محصول است.
جمعبندی
تاببرداشتن ورق بعد از برش لیزر ممکن است ناشی از گرمایش موضعی، آزادشدن تنشهای پسماند یا شرایط اولیه ماده باشد. برای کاهش این مشکل، باید ابتدا منشأ تغییر شکل مشخص شود و سپس تنظیمات دستگاه، ترتیب برش، تکیهگاه و ویژگیهای ورق مورد بررسی قرار گیرند.
انتخاب ماده اولیه متناسب با کاربرد، برنامهریزی صحیح مسیر برش و کنترل تختی قطعات، احتمال ضایعات و دوبارهکاری را کاهش میدهد.
اگر برای تولید قطعات صنعتی به ورق فولادی نیاز دارید، میتوانید مشخصات فنی و الزامات پروژه خود را هنگام استعلام با کارشناسان فولاد فیدار مطرح کنید تا گزینههای مناسب برای سفارش بررسی شوند.

